Products Center
离心脱水机以高速旋转产生离心力实现泥水分离,处理量大、连续运行,是许多大型污水厂的选择。但离心机内部强剪切环境,对调理药剂提出了比板框更苛刻的要求。本文聚焦离心脱水阳离子PAM的选型要点,讲清它和普通阳离子聚丙烯酰胺在应用上的差异,帮助现场用好药剂、稳定出水。关于絮凝基础可先看PAM絮凝剂的作用原理。
一、离心机为什么更"挑"药剂
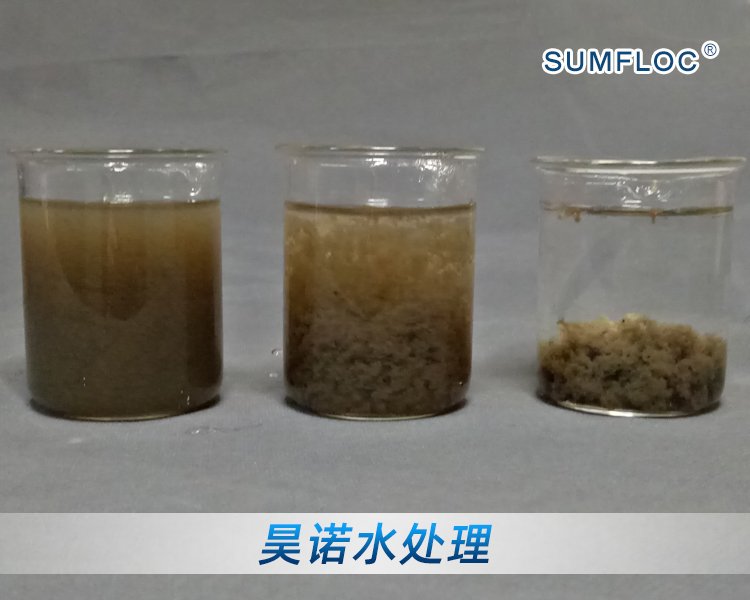
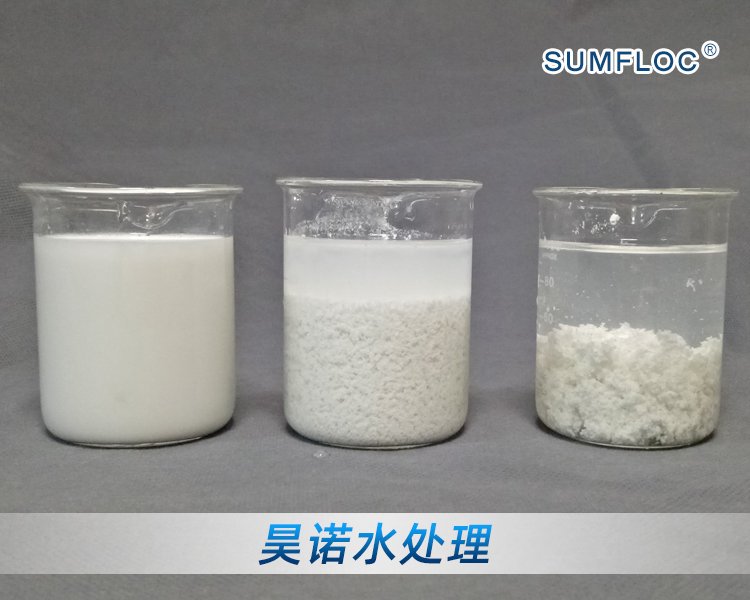
离心机转鼓高速运转,絮团从调理槽进入后被强烈剪切。若药剂抗剪切能力差,调理好的大絮团会在离心力作用下被撕碎,出现"调理时很好、一进机就碎"的典型现象。
这就要求离心脱水阳离子PAM形成的絮团既有足够韧性,又能在高速环境下保持完整。这也是离心选型和板框、带机思路不同的核心原因。先理解聚丙烯酰胺是什么,有助于把握不同机型对型号的差异化需求。
二、离子度:中高区间更合适
阳离子离子度常见范围 10%–70%。针对离心脱水,经验与素材一致指向中高离子度 30%–60%:较高的电荷密度有助于快速中和污泥负电、加快泥水分离;同时配合适宜分子量,提升絮团韧性、抵抗离心剪切。
需要提醒,离子度并非越高越好。过高会带来成本上升,也可能使絮团过硬、滤液发白。仍以烧杯小试确定具体数值为宜,尤其消化污泥、高有机质污泥往往需偏高端号。
三、分子量要足以支撑韧性
与板框不同,离心机对分子量的要求更明确:需要较高分子量来支撑絮团韧性。阳离子聚丙烯酰胺分子量一般 500–1200 万,离心脱水多偏向中高分子量区间,使长链架桥更稳、絮团更"扛拽"。
选型时不要只看离子度,分子量与离子度需搭配评估。若调理后絮团一进离心机就碎,往往提示药剂抗剪切不足,应换用更高韧性型号。复杂泥质如含油污泥,可参考阴离子聚丙烯酰胺以外的复配思路,必要时先破乳再选耐油阳离子。
四、投加与故障排查
配制浓度污泥脱水常用 0.15%–0.2%,阳离子溶液现配现用、12 小时内用完。投加点在污泥进入离心机前的调理罐或管道混合器,保证充分混合。
离心环节常见问题:
污泥 pH 维持在 6–8 较有利,季节性泥质波动时建议定期重做小试。
小结
离心脱水阳离子PAM选型的核心是"抗剪切":中高离子度(30%–60%)配合中高分子量,形成韧性强、不易碎的絮团,才能在高速离心下稳定分离。坚持小试定型号、规范投加控用量,离心机运行才能既稳又省。更多产品信息见阳离子聚丙烯酰胺概述。
常见问题(FAQ)
Q1:离心脱水机选什么离子度的阳离子PAM?
通常选中高离子度 30%–60%,兼顾泥水分离速度与絮团抗剪切能力。具体数值以烧杯小试为准,高有机质或消化污泥可偏高端。
Q2:为什么离心脱水后上清液发白?
常见原因是药剂选型不当或投加过量,也可能与离子度偏高有关。建议复核型号、控制用量,并观察絮团状态。
Q3:离心脱水对分子量有什么要求?
离心机需要较高分子量来支撑絮团韧性,以抵抗强剪切。阳离子PAM分子量一般 500–1200 万,离心多用中高分子量区间。
配图建议


 联系我们